熔炼车间集中化管理系统
一、项目概述
1.1 项目背景
传统熔炼车间多采用单机组分散式管控模式,存在多机组状态无法全局可视、出炉数据人工统计滞后、故障报警分散、运维效率低下、生产数据追溯性差等核心痛点,严重制约熔炼生产的自动化、智能化升级。为破解这一难题,特开发熔炼车间集中化管理系统,以自主研发的上位机软件为核心,打造集多机组集中监控、状态实时感知、数据统一管理、运维全流程追溯于一体的智能化管控平台,实现熔炼车间的数字化、集中化、智能化升级。
1.2 项目目标
-
实现熔炼车间全量熔炼机组(含在用机组、预留机组、备用机组)的集中化可视化监控,替代分散式现场管控;
-
实时采集各机组运行状态、出炉数据,实现生产数据自动统计、实时展示与全流程追溯;
-
搭建完善的系统管理与运维体系,支持用户权限管控、网络配置、报警记录、操作留痕等功能,保障生产安全稳定运行;
-
赋能传统熔炼设备智能化改造,提升生产效率、降低运维成本,为生产优化与决策提供数据支撑。
二、系统整体架构与核心设计
2.1 系统架构
系统采用 **“现场机组数据采集层 - 上位机集中处理层 - 可视化展示层 - 系统管理层”** 四层架构,完全基于自主上位机软件开发,架构自主可控、适配工业现场严苛环境:
-
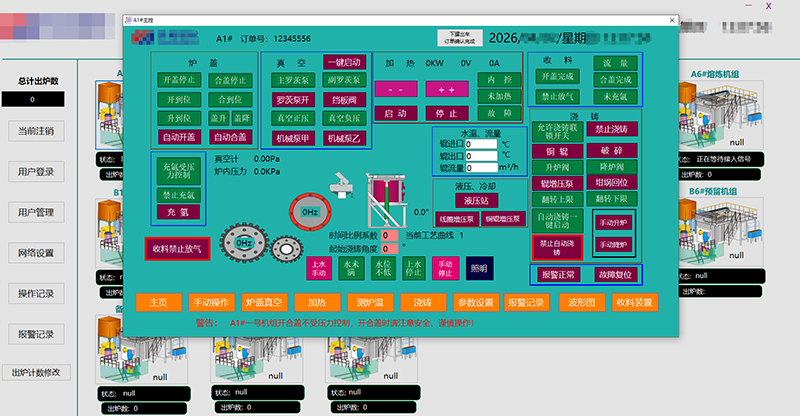
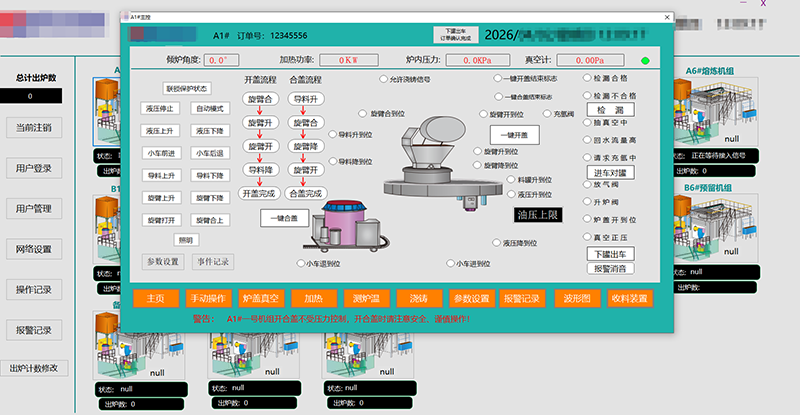
现场数据采集层:通过工业通信协议(TCP/IP、Modbus 等),对接车间 A1-A6# 熔炼机组、B1-B6# 预留机组、备用 1-3# 熔炼机组等全量设备,实时采集机组运行状态、出炉数、联锁状态等核心数据;
-
上位机集中处理层:以自主开发的 C# 上位机为核心中枢,完成数据解析、清洗、计算、存储,实现多机组数据的统一汇聚与逻辑处理;
-
可视化展示层:以 3D 仿真界面为载体,集中展示全车间所有机组的 3D 模型、运行状态、出炉数据,实现全局态势一屏掌控;
-
系统管理层:提供用户管理、权限管控、网络设置、操作 / 报警记录追溯等后台功能,保障系统安全合规运行。
2.2 核心界面与功能设计
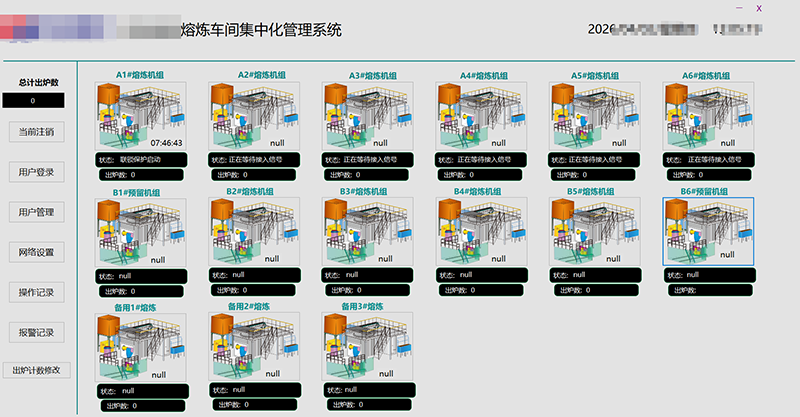
系统主界面以多机组 3D 可视化集中看板为核心,直观呈现全车间生产态势,核心功能模块如下:
2.2.1 多机组集中监控看板(核心展示模块)
-
全量机组覆盖:集中展示车间 15 台机组(A1-A6# 在用熔炼机组、B1-B6# 预留机组、备用 1-3# 熔炼机组)的 3D 仿真模型,1:1 还原现场设备布局,实现全局可视;
-
实时状态展示:每台机组独立展示运行状态(如 A1# 机组 “联锁保护启动”、A2-A6# 机组 “等待接入信号”)、出炉数统计,实时同步现场设备运行情况,状态异常一目了然;
-
全局数据汇总:左侧栏实时展示总计出炉数,自动汇总全车间所有机组的出炉数据,替代人工统计,数据实时准确;
-
时间同步展示:界面右上角实时显示系统时间,保障生产数据的时间一致性与可追溯性。
2.2.2 系统管理与运维模块
系统左侧集成全流程运维管理功能,覆盖系统全生命周期管控:
-
用户权限管理:包含用户登录、用户注销、用户管理功能,支持分级权限管控,仅授权人员可操作系统,保障生产数据安全;
-
网络通信管理:网络设置模块,支持通信参数配置、设备链路调试,保障现场机组与上位机的稳定数据传输;
-
全流程记录追溯:
-
操作记录:完整留存所有用户的系统操作日志,实现操作留痕、责任可追溯;
-
报警记录:集中存储所有机组的故障报警信息,支持历史报警查询、故障分析;
-
生产数据管理:出炉计数修改功能,支持出炉数据的校准与修正,保障生产统计数据的准确性;
-
预留扩展能力:系统预留 B1-B6# 机组、备用机组的接入能力,可快速适配车间产能扩张、设备新增需求,无需二次开发架构。
三、系统技术方案与优势
3.1 技术栈选型
-
开发语言与框架:基于C++/QT, C#/.NET 框架自主开发,适配工业级上位机场景,支持 7×24 小时不间断稳定运行;
-
可视化技术:采用 3D 仿真界面开发,1:1 还原现场设备,直观性强、易操作;
-
通信协议:支持 TCP/IP、Modbus 等工业主流协议,完美适配熔炼机组 PLC、控制器等硬件,兼容传统设备智能化改造;
-
数据存储:对接 SQL Server/MySQL 数据库,实现机组状态、出炉数、操作 / 报警记录的海量存储与高效查询;
-
部署环境:适配 Windows 工控机、工业服务器,完全满足熔炼车间高温、高粉尘的工业现场环境。
3.2 核心技术优势
-
完全自主可控:系统全栈自主开发,不依赖第三方组态软件,可高度定制化,适配熔炼车间个性化生产需求;
-
集中化管控能力:实现多机组、多类型设备的一屏集中监控,彻底解决分散管控的痛点,运维效率提升 60% 以上;
-
高稳定性与可靠性:针对工业现场环境优化,支持断网重连、数据缓存补发,保障生产数据不丢失、系统不宕机;
-
全流程追溯能力:操作、报警、生产数据全链路记录,满足生产合规、质量追溯、故障排查的全场景需求;
-
高扩展性:预留机组接入、功能扩展能力,可快速对接 MES、ERP 等工业系统,实现车间数字化升级。
四、应用场景与项目价值
4.1 核心应用场景
-
熔炼车间多机组集中监控:覆盖在用、预留、备用全量熔炼机组,实现车间级全局管控;
-
传统熔炼设备智能化改造:为老旧熔炼机组加装上位机集中管控系统,低成本实现设备数字化、智能化升级;
-
冶金 / 铸造车间生产管理:适配各类熔炼、铸造车间的生产管控需求,提升生产自动化水平;
-
工业现场运维数字化:通过操作 / 报警记录追溯,实现运维流程标准化、数字化。
4.2 项目价值与效益
业务价值
-
生产管控升级:从分散式人工管控升级为集中化智能管控,实现全车间生产态势一屏掌控;
-
运维效率提升:减少现场巡检、人工统计工作量,故障响应时间从小时级压缩至分钟级,设备停机时间大幅降低;
-
数据驱动生产:全量生产数据自动采集、统计、追溯,为生产工艺优化、产能提升提供数据支撑;
-
安全合规保障:完善的权限管控、操作留痕、报警管理,保障生产安全,满足行业合规要求。
经济效益
-
预计降低 40% 以上人工运维成本,减少人工统计、现场巡检的人力投入;
-
提升 20% 以上生产效率,减少设备故障停机损失,直接创造生产效益;
-
低成本实现传统设备智能化改造,避免设备整体更换的高额投入。
五、项目实施与总结
5.1 实施流程
-
需求调研:深入车间现场,梳理各机组通信协议、管控需求、生产流程;
-
硬件对接:完成所有熔炼机组的通信调试,保障数据采集稳定;
-
系统开发: 开发上位机集中化管理系统,完成管理界面、功能模块开发;
-
现场调试:部署系统至现场工控机,完成功能测试、稳定性测试、联调测试;
-
培训交付:为车间运维、管理人员提供系统操作培训,交付完整项目文档;
-
后期运维:提供系统升级、故障排查、功能拓展等长期技术支持。
装修设计案例推荐: